缸筒拉伤不等于报废。先量,再决定是珩磨、镶套还是换新。
问题
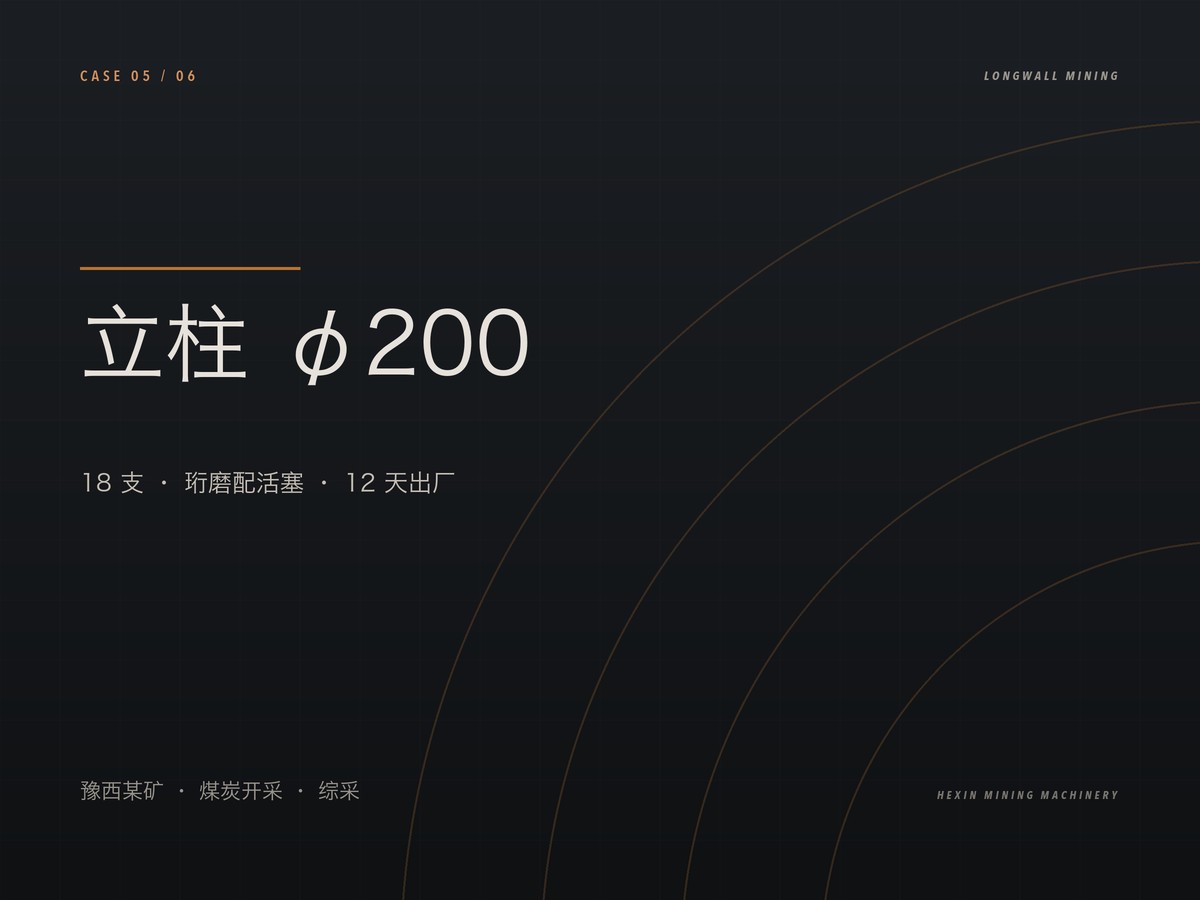
豫西某矿机电科送来 18 支立柱,服役 4 年,缸筒内壁有纵向拉伤,最深处 0.12 mm,密封被切,升柱无力。客户原本的判断是「整批换新」。
先测
内径千分尺沿轴向三点、每点两个方向测量,配合圆度与圆柱度判断拉伤是否已经影响配合。18 支里有 13 支的拉伤深度在珩磨余量内,5 支需要先补焊再珩磨。
修复
珩磨分粗珩、精珩两道,进给量小、边磨边测,避免一次磨过头;珩磨后内壁粗糙度控制在 Ra 0.4 以内,圆度回到图纸公差。活塞与全套密封换新,活塞杆镀层有起皮的 4 支重做镀铬。
出厂检验:1.5 倍额定压力保压 5 分钟,18 支无外泄漏、无压降;空载全行程动作 3 次,无爬行、无卡滞。
结论
12 天出厂,按修复计价。客户留下的一句话是:「原来不是非得换新的。」